金瑄涂装:涂装设备与涂装加工的一站式解决方案
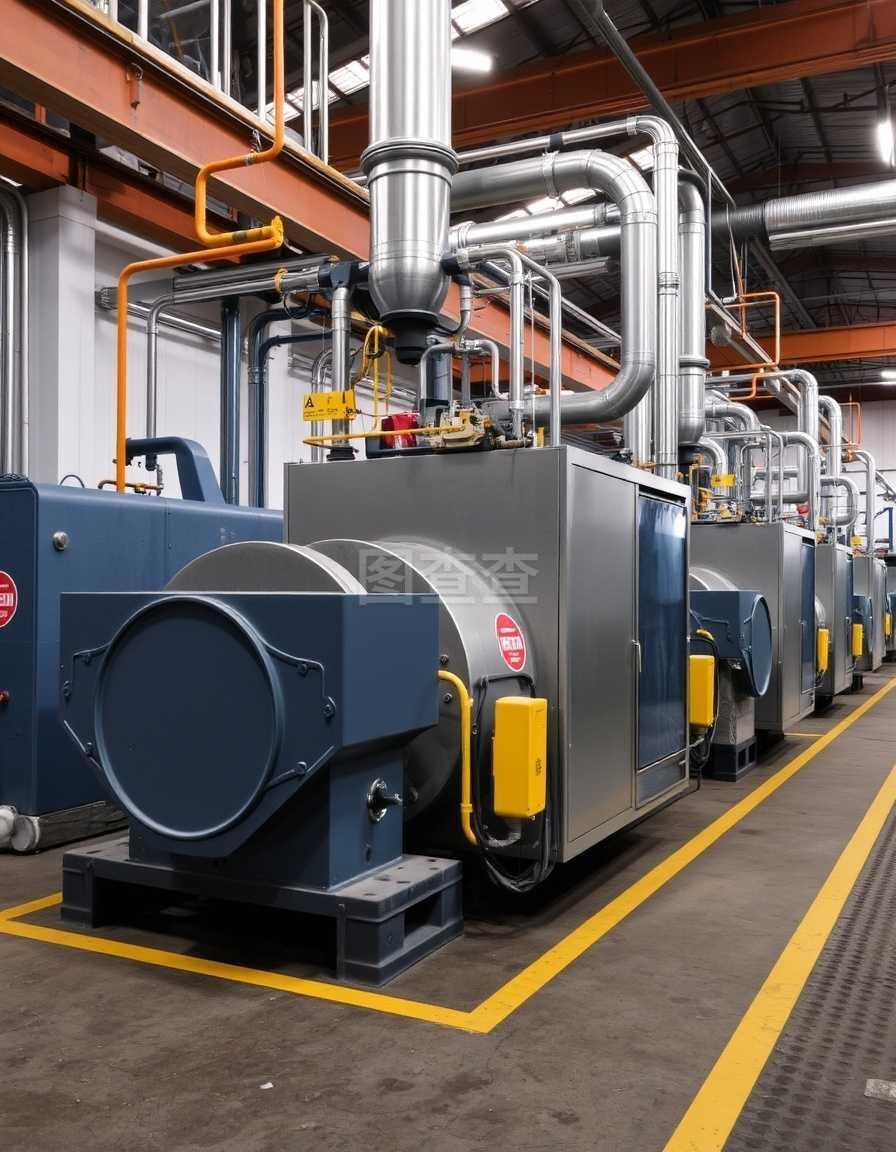
在机械制造、五金家电、汽车零部件、建材型材等行业的生产链条中,表面处理与涂装是决定产品外观档次与耐候寿命的关键一环。涂层附着不牢、色差超标、流挂橘皮、返工率居高不下——这些问题往往不是单一环节造成的,而是设备配置、工艺参数、材料选型和现场管理共同作用的结果。金瑄涂装长期深耕涂装设备与涂装加工领域,围绕"设备+工艺+服务"三条主线,为不同规模的生产企业提供从前处理到固化、从自动喷涂到废气治理的成套解决方案。
涂装行业的基本构成:不只是"喷一层漆"
很多人对涂装的认知停留在"喷枪喷一下"这个动作,实际上一条完整的涂装生产线涉及十多个专业模块。金瑄涂装在项目实践中,通常把涂装系统拆解为以下几个部分来整体规划:
- 前处理系统:包括预脱脂、脱脂、水洗、除锈、磷化或硅烷处理、钝化、烘干等工序,直接决定涂层附着力。
- 喷涂系统:静电喷枪、空气喷枪、旋杯、往复机、机器人喷涂单元,以及配套的供漆、供粉、输调漆装置。
- 固化系统:烘干炉、固化炉、UV固化装置、红外加热模块,负责涂层交联成膜。
- 输送系统:悬挂链、地面链、积放链、转盘式输送线,串联各工序并控制节拍。
- 环保系统:干式漆雾过滤、湿式水帘、活性炭吸附、沸石转轮+RTO/CO催化燃烧等VOCs治理装置。
- 辅助与检测:无尘喷房、恒温恒湿送风、膜厚仪、光泽度计、附着力划格器、盐雾试验箱等仪器工具。
这些模块之间存在强耦合关系。例如前处理烘干不彻底,后续喷涂再精密也会出现起泡脱落;喷房风速设计不合理,漆雾返流会直接拉高颗粒缺陷率。因此涂装项目的成败,往往取决于整体系统设计而非单一设备的好坏。
金瑄涂装的业务范围:设备、加工与服务并行
基于对上述环节的理解,金瑄涂装形成了相对完整的业务结构,可以满足企业自建涂装产能和委托涂装加工两类不同需求:
- 涂装设备制造与成套:喷漆房、喷粉房、烘干固化炉、前处理线、悬挂输送线、自动喷涂往复机、静电喷涂设备等,可按产品尺寸、产能节拍定制。
- 涂装加工服务:承接金属件、钣金件、铝型材、五金配件的喷涂加工,涵盖粉末喷涂、液体喷涂、水性漆涂装等工艺路线。
- 安装与调试:现场基础施工指导、设备安装、管线连接、电气控制对接、联动试机与工艺参数标定。
- 维修与技术改造:旧线故障排查、燃烧机与风机维修、输送链保养、喷房改造升级、能耗优化。
- 耗材与配件供应:喷嘴、电极针、粉泵、滤芯、过滤棉、输送链条、挂钩等易损零部件。
- 技术咨询与检测:涂层附着力、膜厚、光泽、色差、耐盐雾性能的检测分析与工艺改进建议。
对于订单波动较大、短期没有自建产线计划的企业,直接委托涂装加工可以省去设备投入和环保审批压力;而对于产品品类稳定、批量较大的制造企业,自建涂装生产线在长期成本上更具优势。金瑄涂装会根据客户的产品结构、月产量、场地条件和预算,给出设备自建或加工外协的对比建议,而不是一味推销设备。
涂装生产线选型:几个容易被忽略的关键参数
选型阶段考虑得越细,后期返工越少。以下几个参数在实际项目中经常被低估:
- 产能节拍与工艺时间的匹配:喷涂时间、流平时间、固化时间三者中任何一个不匹配,都会导致输送链速度被迫迁就最慢工序,从而拉低整线效率。
- 工件最大外形尺寸与挂具设计:挂具间距过密会造成相互遮挡和屏蔽效应,导致背面涂层偏薄。
- 喷房断面风速:一般控制在0.3~0.6 m/s区间,风速过低漆雾扩散、过高则涂料利用率下降。
- 固化炉温度曲线:不同涂料的升温段、保温段、降温段要求差异明显,炉内温差应尽量控制在较小范围内。
- 能源形式:天然气、电加热、生物质、蒸汽换热各有适用场景,需结合当地能源价格核算运行成本。
- 环保预留:VOCs治理装置的选型应在产线设计阶段一并考虑,后期加装常面临空间和风量不匹配的问题。
涂装加工中的工艺控制要点
在涂装加工业务中,金瑄涂装把工艺稳定性放在第一位。涂层质量波动通常来自以下几个方面:
前处理药液管理。脱脂槽的游离碱度、温度、浓度需要定期检测补充;磷化槽的游离酸度、总酸度、促进剂浓度若失衡,会直接造成膜层疏松、附着力下降。硅烷处理工艺虽流程更短、废水更少,但对水质和槽液稳定性要求较高。
喷涂参数一致性。静电电压、供粉气压、雾化气压、枪距、出粉量这些参数需要形成标准作业指导书,并由设备记录或人员定时点检。同一批工件由不同操作者喷涂却出现明显色差,多半是参数漂移造成的。
环境温湿度控制。喷房温度过低会导致流平不良、橘皮明显;湿度过高则容易产生针孔和发白。粉末喷涂对湿度尤为敏感,一般建议喷房相对湿度控制在适宜范围内。
固化温度与时间。欠固化会造成涂层硬度不足、耐溶剂性差;过固化则可能引起黄变、脆裂。应以炉温跟踪仪实测工件表面温度曲线,而非仅看炉膛显示温度。
涂料与材料选型的基本逻辑
涂料并非越贵越好,而是要匹配使用环境和成本目标。金瑄涂装在实际配套中通常从以下几个维度帮助客户判断:
- 使用环境:室内装饰件可选常规聚酯粉末;户外长期暴晒的型材、护栏建议选用耐候性更优的聚酯或氟碳体系;接触酸碱环境的工件需考虑环氧或重防腐体系。
- 基材类型:冷轧板、镀锌板、铝材、铸铁对前处理和底漆的要求各不相同,铝材通常需要专门的铬化或无铬处理。
- 环保要求:水性涂料、高固分涂料、粉末涂料在VOCs排放上优势明显,适合环保管控较严的地区。
- 外观要求:哑光、高光、砂纹、锤纹、金属闪光等效果对应不同的粉末或漆料体系,也会影响喷涂工艺参数。
- 综合成本:除单价外,还应考虑上粉率、遮盖力、返工率和固化能耗,有时单价略高的材料反而整体成本更低。
环保合规:涂装车间绕不开的一环
涂装是制造业VOCs排放的重点环节,环保治理已成为涂装系统设计中的硬性要求。常见的治理组合包括:干式过滤+活性炭吸附、水帘/水旋除漆雾+UV光解、沸石转轮浓缩+RTO蓄热燃烧、CO催化燃烧等。选择方案时需要综合考虑废气风量、浓度、成分、连续运行时间以及当地排放标准。
除了末端治理,源头替代同样重要。改用水性涂料、粉末涂料、高固分涂料,可以从根本上降低VOCs产生量,同时减轻末端治理装置的负荷和运行费用。金瑄涂装在方案设计阶段通常会把源头减排与末端治理结合起来考虑,避免出现"设备装了但运行成本扛不住"的尴尬局面。
安装、调试与后期维修保养
涂装设备的安装质量直接影响后期运行稳定性。现场安装需要关注基础水平度、风管密封性、电控柜防护等级、燃烧系统安全联锁、输送链张紧度等细节。调试阶段则应完成单机试运行、联动试车、工艺参数标定和操作人员培训。
在日常维护方面,建立点检制度比事后抢修更划算。建议重点关注:
- 喷房过滤棉、滤芯的更换周期与压差监测;
- 输送链条的润滑、张紧与磨损检查;
- 燃烧机、风机、粉泵等转动部件的例行保养;
- 回收系统旋风分离器与滤芯的清理;
- 电控系统接触器、传感器与安全装置的功能确认。
金瑄涂装提供设备维修与技术改造服务,对于运行多年的老旧涂装线,可通过更换喷房、升级控制系统、优化输送节拍等方式提升产能和涂层质量,相比整线置换更具成本优势。
涂装质量检测:用数据说话
涂层质量不能靠肉眼判断。常用的检测项目包括膜厚(磁性或涡流测厚仪)、附着力(划格法、拉拔法)、光泽度(光泽度计)、色差(色差仪)、硬度(铅笔硬度、摆杆硬度)、耐冲击、耐盐雾、耐候老化等。通过定期留样检测并建立质量档案,可以及时发现工艺漂移趋势,在批量不良发生前完成调整。
对于承接涂装加工业务的企业而言,能够提供检测数据和稳定的批次一致性,往往比低价更能赢得长期客户。金瑄涂装在这方面投入了相应的检测仪器和记录体系,力求每一批工件都有据可查。
常见问题解答
- 问:新建涂装生产线大概需要多大场地?答:取决于工序数量、工件尺寸和产能要求。仅喷房加烘炉的小型线占地较小,包含完整前处理和环保治理的整线则需要更充裕的空间,建议先提供工件图纸和产量数据再做布局。
- 问:粉末喷涂和液体喷涂该怎么选?答:粉末喷涂无溶剂、涂层厚实、利用率高,适合金属件批量生产;液体喷涂在换色灵活性和薄涂外观上更有优势。两者并非互斥,部分产线会同时配置。
- 问:涂装加工的最小起订量是多少?答:与工件规格、颜色和订单频次有关,颜色统一、批量稳定的订单在成本和排产上更有优势。
- 问:旧涂装线能否只改造喷房?答:多数情况下可以,但需要评估输送链节拍、烘炉能力和环评风量是否能与改造后的喷房匹配,避免出现新的瓶颈。
结语
涂装看起来是一道工序,实际上是一套涉及机械、电气、化工、环保的系统工程。设备选得对、工艺控得住、服务跟得上,三者缺一不可。金瑄涂装以涂装设备成套、涂装加工、安装维修和技术检测为主要业务方向,希望帮助更多制造企业把表面处理这一环从"质量痛点"变成"产品亮点"。如果你正在规划涂装产线、寻找涂装加工供应商,或是对现有涂装线的质量和效率不满意,不妨把具体的工件参数和产量需求整理出来,做一次针对性的方案沟通,往往比盲目比价更能解决问题。