金瑄涂装:涂装设备、成套生产线与加工服务的全流程解决思路
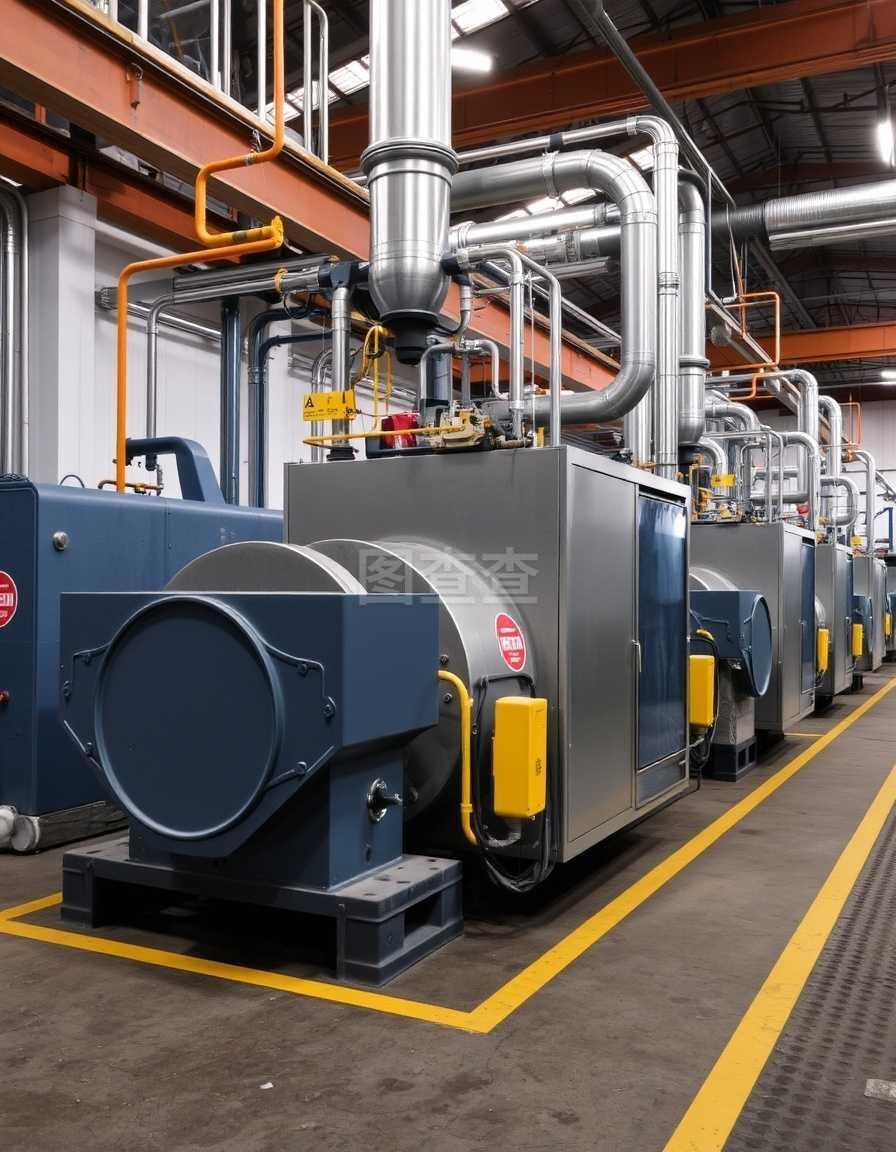
在制造业的众多工序里,涂装往往是最容易被低估的一环。表面看起来只是"喷一层漆",实际却牵动着前处理、喷涂环境、固化曲线、输送节拍、环保排放、检测验收等十几个技术节点。任何一个环节的参数失配,都会直接反映在成品的外观、附着力、耐候性乃至整条生产线的产能上。金瑄涂装长期深耕这一领域,围绕涂装设备、成套生产线、涂装加工与售后维保构建服务体系,本文结合行业实际,把涂装这件事讲透。
一、涂装为什么不是"喷一层漆"那么简单
涂装的质量由一条完整的工艺链决定。工件进入喷涂环节之前,表面必须经过除油、除锈、磷化或陶化等前处理工序;处理不到位,涂层再厚也会起皮、脱落。喷涂环节则涉及喷房风速、温湿度、雾化气压、枪距与走枪速度等参数;固化环节要匹配粉末或油漆的升温曲线与保温时间。最后还有膜厚、光泽、色差、附着力、耐盐雾等检测指标作为验收依据。
换句话说,涂装是一个由设备、材料、工艺、环境、人员共同构成的系统。只换一把好喷枪,或者只把涂料换成进口品牌,通常解决不了根本问题。金瑄涂装在项目实践中更倾向于从整线角度做诊断,先看工艺匹配度,再谈设备配置。
二、金瑄涂装的业务版图:设备、材料与服务并行
围绕涂装场景,金瑄涂装的服务内容大致可以归为三类:
- 涂装设备与成套装置:包括静电喷枪、自动往复机、喷涂机器人、水帘喷房、干式喷房、粉房、粉末回收系统、悬挂输送链、地面输送线、烘干固化炉、UV固化装置等,可按产能需求组合成完整生产线。
- 配套材料与配件:涂料、粉末、前处理药剂、喷嘴、滤芯、电极针、密封件、输送链条、链条油等易损件与消耗品,保障设备长期稳定运转。
- 工程与技术服务:方案设计、现场安装、调试培训、工艺参数优化、设备维修、技术改造与定期维保。
这种"设备+材料+服务"的组合,好处在于责任边界清晰。客户不必在设备商、材料商、施工队之间反复协调,出现问题时也能找到统一的对接窗口。
三、一条涂装生产线的关键组成
不同行业的产线形态差异很大,但核心模块基本相通。理解这些模块,有助于在选型和改造时抓住重点。
1. 前处理系统
常见形式有浸渍式、喷淋式、以及喷淋浸渍组合式。喷淋线适合节拍快、批量大的工件;浸渍线对复杂腔体、焊缝处的处理更均匀。前处理药剂浓度、槽液温度、喷淋压力、沥水时间是这一环节的关键参数。
2. 喷涂系统
按涂料类型分为液体涂装与粉末涂装,按自动化程度分为手工喷涂、往复机自动喷涂与机器人喷涂。粉末涂装的优势在于无溶剂挥发、利用率高,配合粉末回收系统,上粉率可以做到较高水平;液体涂装则在色彩丰富度、金属质感上更灵活。静电喷枪的电压、电流设定会直接影响上漆率与法拉第死角部位的覆盖效果。
3. 固化与干燥系统
烘干炉、固化炉的温度均匀性是决定涂层性能的核心指标。炉内温差过大,会出现局部固化不足或过烤变色。设计时要关注风道布局、循环风机选型、加热方式(电、燃气、导热油、红外/UV)以及升温曲线的可控性。
4. 输送系统
悬挂链、积放链、地链、转盘线等形式各有适用场景。输送速度决定了整线节拍,也决定了工件在各工序的停留时间。输送链的爬坡、转弯半径、吊挂间距都会影响喷涂效果与产能。
5. 环保与废气处理
喷漆废气、烘干废气、粉末扬尘都需要合规处理。常见工艺包括干式过滤、活性炭吸附、催化燃烧(CO)、蓄热式燃烧(RTO)、沸石转轮浓缩等。选择哪种方案,取决于废气风量、浓度、成分以及当地排放标准,不能简单照搬。
四、不同行业的涂装需求差异
同样是涂装,行业属性带来的差异非常明显:
- 五金制品与建材:批量大、形状规整,适合自动化程度高的粉末涂装线,重点关注上粉率与换色效率。
- 汽车零部件:对附着力、耐盐雾、耐化学性要求高,往往需要电泳底漆加面漆的复合工艺。
- 家具与木制品:重视表面质感与色彩表现,UV固化、辊涂、淋涂等工艺应用较多。
- 3C电子与塑料件:工件小、精度高、颜色多,对喷房洁净度与换色速度要求苛刻。
- 工程机械与钢结构:工件超大、超重,通常采用分段喷涂或现场涂装,强调防腐年限。
金瑄涂装在做方案时,会先了解工件的材质、尺寸、产量目标、涂层性能要求和现场条件,再反推工艺路线与设备配置,而不是先定型录再让客户去适应。
五、涂装线选型时值得关注的几个要点
面对市场上形形色色的设备供应商,可以从以下几个方面做判断:
- 工艺匹配度:设备参数是否针对你的工件与涂层要求设计,而非通用标准机的简单堆砌。
- 能耗与运行成本:炉体保温结构、风机效率、加热方式都会长期影响电费与燃气费。
- 换色与清洗便利性:多品种小批量生产时,换色时间往往比喷涂速度更影响产能。
- 环保合规性:废气处理方案能否满足当地现行排放限值,是否有后续升级空间。
- 可维护性:易损件是否通用、更换是否便捷、备件供应是否及时。
- 服务响应:安装调试是否专业,出现故障后的到场时间与技术支持能力。
六、安装、调试与长期维保:容易被忽视的价值环节
很多涂装线的实际表现达不到设计指标,问题并非出在设备本身,而是安装精度与调试水平。喷房风速不均、炉内温差偏大、输送链运行抖动、静电接地不良,这些都属于典型的"调试问题"。金瑄涂装在交付环节通常包含空载试运行、带料试产、参数固化与操作人员培训,帮助客户把工艺窗口稳定下来。
进入量产阶段后,维保的价值会逐渐显现。喷嘴磨损、滤芯堵塞、电极针积垢、链条缺油、加热元件老化,都是逐步劣化的过程。建立定期巡检与易损件更换计划,比等到停线抢修更划算。对于使用年限较长的老线,通过更换喷房、升级控制系统、加装废气处理装置等方式进行技术改造,往往比整线重建更具性价比。
七、检测与验收:用数据说话
涂装质量的评价不应停留在目视检查。常用的检测手段包括:
- 膜厚仪测量干膜厚度,确认是否落在工艺要求区间;
- 划格法或拉拔法测试附着力;
- 色差仪与光泽度仪控制外观一致性;
- 盐雾试验、湿热试验评估耐腐蚀性能;
- 铅笔硬度、冲击强度、弯曲试验评价机械性能。
把这些检测项目纳入日常抽检,才能及早发现前处理槽液失衡、固化不足等隐性问题。
八、常见问题解答
问:粉末涂装和液体涂装应该怎么选?
答:主要看涂层性能要求、颜色数量与批量。粉末涂装环保性好、利用率高、适合大批量少色号;液体涂装在色彩灵活度、金属闪光效果上更有优势,适合多品种小批量。
问:老涂装线产能上不去,一定要整线换新吗?
答:不一定。多数情况下瓶颈集中在某一段,比如前处理节拍、固化时间或输送速度。通过分段诊断找到真正的限制环节,做针对性改造,投入通常远低于整线重建。
问:涂层出现掉漆、起泡,问题出在哪?
答:常见原因有前处理不彻底、工件表面残留油污或水分、固化温度不足、膜厚超标导致内应力过大等。需要按工序逐一排查,不能只盯着喷枪和涂料。
九、结语
涂装是一项需要"系统思维"的工程。设备选得对、工艺调得准、维保跟得上,三者缺一不可。金瑄涂装希望做的,不只是提供一台设备或一批材料,而是围绕客户的工件、产能与质量目标,把前处理、喷涂、固化、输送、环保、检测这些环节串成一条稳定可控的产线。如果你正在规划新线,或为现有产线的质量波动、能耗偏高、环保达标问题困扰,不妨从工艺诊断入手,把问题拆开来看,往往会找到比"整线推倒重来"更务实的答案。